 24小时服务热线:400-700-211124小时服务热线:400-700-2111
铁矿选矿工艺常见的主要有磁选法、浮选法、重选法,除些之外还有焙烧法、化学选矿法、生物浸出法等,磁选的原理是利用磁性差异,重选的原理是利用密度差,而浮选的原理主要是利用表面性质,尤为适合多种金属矿石。详细解答
铁矿选矿工艺常见的主要有磁选法、浮选法、重选法,除些之外还有焙烧法、化学选矿法、生物浸出法等,磁选的原理是利用磁性差异,重选的原理是利用密度差,而浮选的原理主要是利用表面性质,尤为适合多种金属矿石。
根据矿石的种类和品位不同,选择不同的选矿工艺
强磁性矿物(比磁化系数>3000×10-6cm3/g):如磁铁矿、磁黄铁矿,直接采用弱磁场磁选机(800–1500Gs),回收率>90%。
弱磁性矿物(比磁化系数15–300×10-6cm3/g):如赤铁矿、褐铁矿,需强磁场设备(>6000Gs)或预焙烧磁化处理。
分选粒度范围0.1–5mm,细粒(<0.01mm)需高梯度磁选机。
磁铁矿分选、钛铁矿提纯、铬铁矿预抛废(废石率20–30%)。
密度差>1g/cm3:如锡石(6.8–7.1g/cm3)与石英(2.65g/cm3)、金矿(15–19g/cm3)与脉石。
矿泥含量>10%时需预洗矿,否则回收率降至<60%。
砂锡矿、砂金矿等冲积矿床,运营成本仅5–8元/吨,无药剂污染。
硫化矿物:黄铜矿、方铅矿等疏水性强,直接采用黄药类捕收剂。
微细粒嵌布(<0.074mm):如细粒赤铁矿、氧化铜矿,需剪切-絮凝浮选回收5μm颗粒。
氧化矿(如白铅矿)需硫化钠活化,磷矿用脂肪酸捕收,高硅矿需水玻璃抑制脉石。
复杂共生矿、多金属矿(如铜铅锌共生)通过优先浮选分离,回收率85–95%。
| 对比维度 | 磁选工艺 | 浮选工艺 | 重选工艺 |
| 分选原理 | 利用矿物磁性差异(强/弱磁性)在磁场中分离 | 通过药剂调节矿物表面疏水性,吸附气泡上浮分离 | 依赖矿物密度差异(>1g/cm3)在水流/离心力中分层 |
| 适用矿物类型 | 强磁性:磁铁矿、磁黄铁矿 弱磁性:赤铁矿(需磁化焙烧) | 硫化矿:黄铜矿、方铅矿 氧化矿:赤铁矿、白铅矿(需活化) | 高密度矿:金(15-19g/cm3)、锡石(6.8-7.1g/cm3) 粗粒矿:钨砂、钛砂 |
| 粒度范围 | 0.01–5mm(细粒需高梯度磁选) | 细粒主导:0.001–0.3mm(<5μm需微泡浮选) | 粗粒主导:0.1–50mm(<0.1mm需离心强化) |
| 典型设备 | 永磁筒式磁选机(强磁性矿) SLon高梯度磁选机(弱磁性矿) | XJK机械搅拌浮选机 充气式浮选柱(微细粒) | 跳汰机(1-10mm) 螺旋溜槽(0.1-1mm) 摇床(0.02-2mm) |
| 回收率 | 强磁性矿:90–98% 弱磁性矿:60–80% | 硫化矿:85–95% 氧化矿:70–85% | 粗粒矿:>85% 含泥矿(>10%):<60% |
| 精矿品位提升 | 原矿15%→磁选精矿45–55% | 磁选精矿45%→浮选精矿63–67% | 原矿0.5g/t→重选精矿20–50g/t(金矿) |
| 运营成本 | 8–12元/吨矿石 | 12–18元/吨矿石(药剂占60%) | 5–8元/吨矿石(无药剂) |
| 环保性 | 无废水污染,粉尘可控 | 需处理含药剂废水(COD2000–5000mg/L) | 无化学污染,尾砂可回填 |
| 限制条件 | 对无磁性矿物(如石英、方解石)无效 | 矿浆需严格控pH/浓度,矿泥影响泡沫稳定性 | 矿泥含量>10%时需预洗矿 |
| 典型应用案例 | 鞍山式磁铁矿、钒钛磁铁矿 | 大冶铜绿山氧化铜矿、鞍山式赤铁矿 | 云南个旧锡矿、黑龙江砂金矿 |

河南省登封市嵩基(集团)有限公司时产2000吨砂石设备生产线设计产量:2000吨所在区域:河南登封
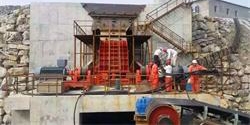
山西吕梁日产万吨大型石灰石破碎生产线设计产量:日产万吨所在区域:山西吕梁

湖南娄底双峰县湘军采石场日产1万吨的石料厂生产线设计产量:1000t/h所在区域:湖南娄底

怀远震兴路桥工程有限公司时产1000-1300吨石料生产线现场设计产量:1500吨所在区域:安徽蚌埠
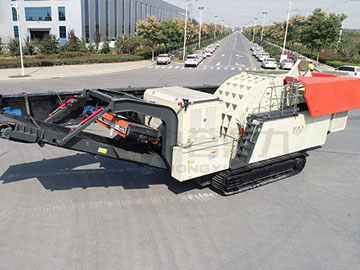
移动破碎站处理能力:160-400T/H

立轴冲击式制砂机处理能力:250-1000T/H
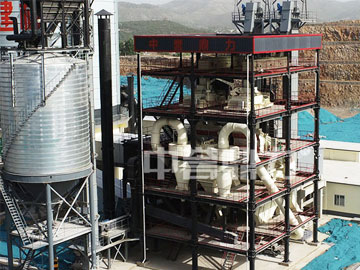
DLSM干式制砂楼处理能力:75-250T/H
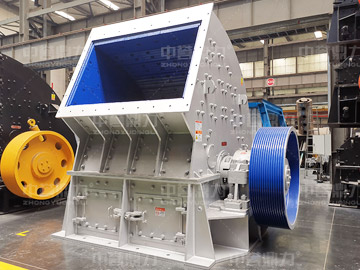
重型锤式破碎机处理能力:100-6000T/H


已有2632人成功参与
细节问题可微信交流:18336065555
“六证一照”是矿山合法开采的准入基础,其证件包括:采矿许可证、安全生产许可证、营业执照、矿长资格证与安全资格证、环保批复文件、矿山用地许可。
铁矿石筛选设备根据其工艺流程可分为筛分设备与磁选设备两大类。筛分设备是按照矿石粒度大小来进行分级的,磁选设备是按照矿物的磁性大小来进行选别的。这两类设备可共同完成铁矿石的提质降杂、提高精矿的品位以及回收率的作用。
铁矿石破碎后停放确实会影响质量,主要体现在物理结构变化、化学氧化及环境因素导致的铁品位下降。
铁矿粉的生产是一个提纯和富集的过程,通过对铁矿石粉碎、磨细,可能涉及采矿、破碎、研磨、选矿等步骤,将原铁矿石中的铁元素与杂质分离,常用设备有颚式破碎机(或旋回破)、圆锥破碎机、球磨机及选矿设备(磁选浮选)。
铁矿石破石子通常采用“颚破+圆锥破”的黄金组合,工艺一般采用“三段一闭路”破碎筛分流程,三段” 指粗碎、中碎、细碎三个梯度破碎环节,“一闭路” 指细碎与筛分形成闭环系统。
铁矿选矿回收率简单来说就是衡量铁矿石选矿过程中铁金属回收效率的核心指标,也就是精矿中含铁量占入选原矿总含铁量的百分比,是衡量选矿效率、资源利用效率与经济效益的核心指标,其数值会因矿石类型、工艺技术和标准要求而不同。而提升回收率需通过技术创新、工艺优化和精细化管理实现。